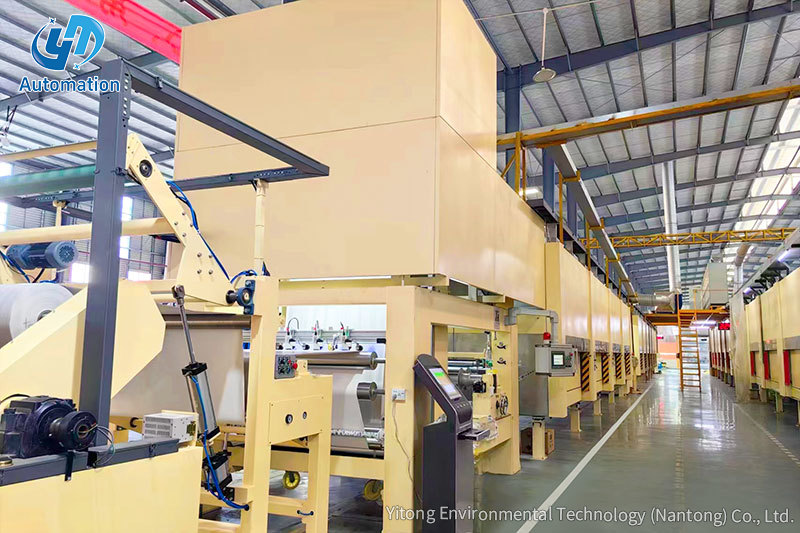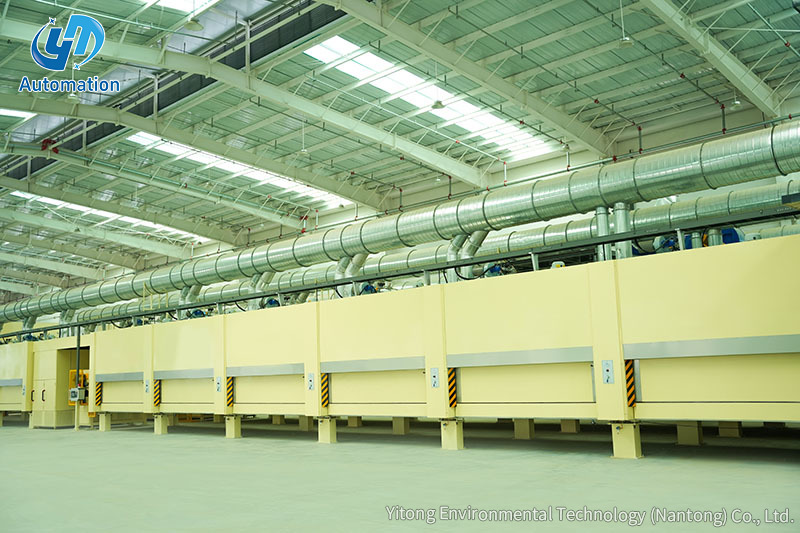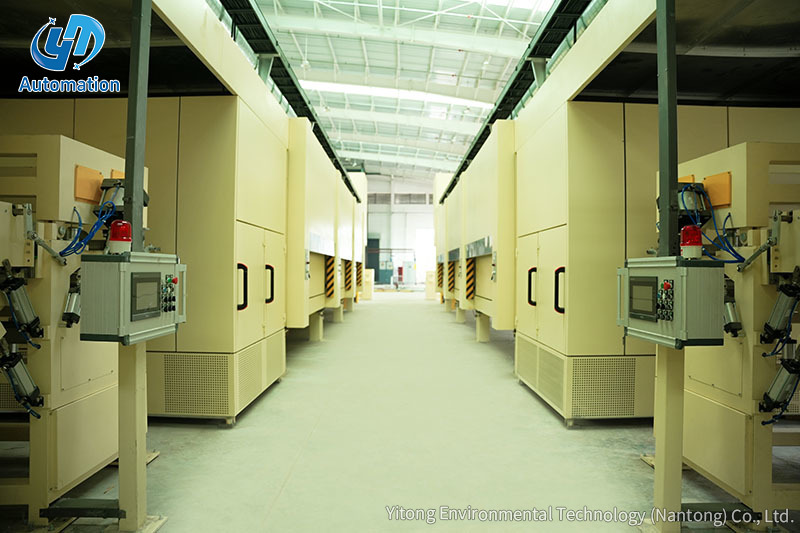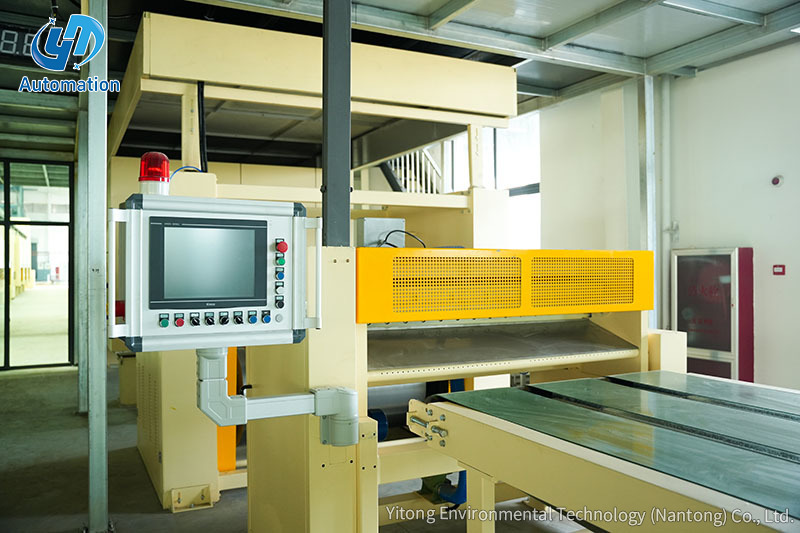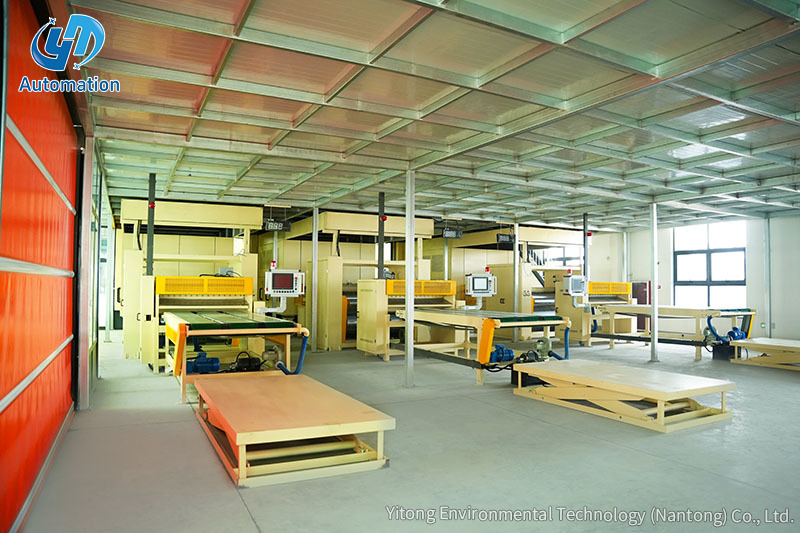
Bayangkan saluran impregnasi berkecepatan tinggi berjalan terus menerus selama dua shift. Gulungan pelepas akan kosong, kertas sudah jenuh dan terlapisi, dan oven pengering akan melakukan tugasnya. Kemudian lembaran yang sudah jadi mencapai ujung garis, dimana tumpukan harus dibentuk dengan cepat, merata, dan tanpa kerusakan tepi. Ini adalah momen ketika sistem penumpukan otomatis memutuskan apakah seluruh lini dapat memenuhi output yang dijanjikan.
Kesimpulannya jelas: otomatisasi harus dievaluasi ketika kecepatan jalur melebihi kecepatan penanganan manual yang nyaman, karena ketidakselarasan tumpukan dan pengangkatan berulang-ulang merupakan sumber umum kerugian produksi di kemudian hari. Bagian di bawah ini mencakup urutan kerja, pilihan komponen, indikator kinerja, dan pertimbangan integrasi. Setiap bagian menggunakan data produksi tipikal untuk membuat perbandingan lebih konkrit.
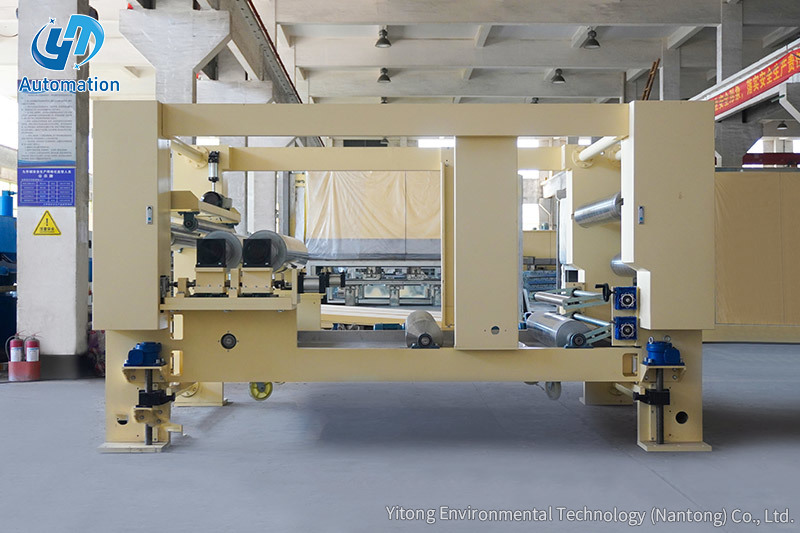
Sistem penumpukan otomatis adalah unit yang dapat diprogram yang menerima panel atau lembaran dari konveyor umpan dan menempatkannya ke dalam tumpukan, palet, atau majalah yang rapi. Ini bisa berupa rangka gantry dengan pengangkat vakum, robot satu kolom dengan gripper, atau platform pengangkat yang bekerja sama dengan konveyor. Benang merahnya adalah urutannya dikendalikan oleh PLC atau pengontrol industri, bukan oleh operator. Sistem ini menggunakan sensor untuk mendeteksi material, mekanisme penentuan posisi untuk memindahkannya, dan pengontrol untuk mengoordinasikan pergerakan dengan jalur hulu. Sistem ini digunakan dimanapun produk datar harus ditumpuk dengan cepat tanpa merusak permukaannya.
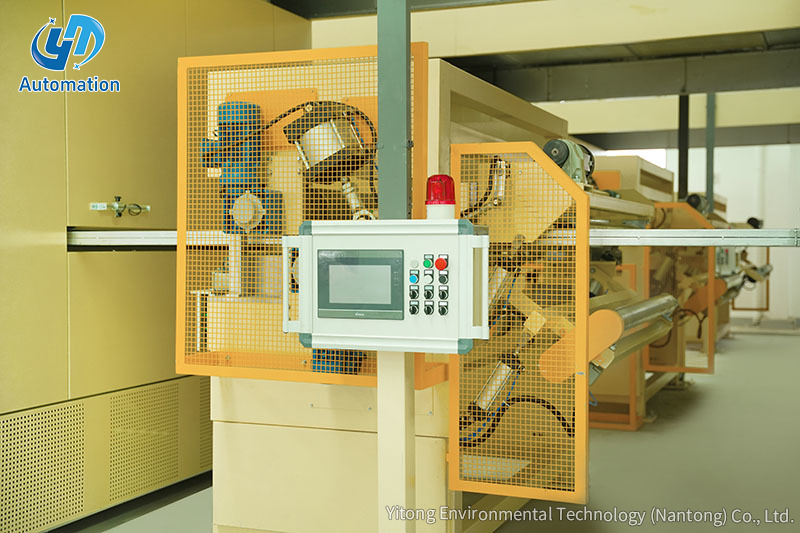
Urutan pengoperasian mengikuti pola logis yang sama di hampir setiap mesin. Sebuah sensor pada infeed mendeteksi tepi depan dan lebar lembaran. Pengontrol kemudian menghitung posisi target berdasarkan pola tumpukan yang telah ditetapkan. Sistem vakum atau gripper mengangkat lembaran, dan sumbu bergerak membawanya ke titik jatuh. Pola tersebut dipertahankan dengan menyesuaikan titik deposit pada setiap siklus. Terakhir, pengukuran tinggi tumpukan diperiksa setelah sejumlah potongan ditentukan.
Waktunya sangat penting. Jika pengontrol menunggu terlalu lama di antara siklus, jalur hulu akan berhenti. Jika bergerak terlalu cepat, lembaran dapat bergoyang dan bergeser ke tanah. Itulah sebabnya kekakuan rangka, area cengkeraman, dan profil akselerasi sama pentingnya dengan kecepatan maksimum.
Kecepatan jalur, ukuran panel, dan tata letak lantai yang berbeda menghasilkan konfigurasi yang berbeda. Pilihan yang tepat bukan tentang preferensi merek tetapi tentang tata letak kinematik mana yang memberikan siklus terpendek dengan biaya yang dapat diterima. Tabel di bawah ini membandingkan jenis yang paling umum ditemukan pada jalur pemrosesan papan dan kertas.
| Tipe Sistem | Gerakan Poros Utama | Aplikasi Khas | Rentang Waktu Siklus |
|---|---|---|---|
| Penumpuk panel tipe gantry | Sumbu X dan Z di atas kepala | Panel lebar, papan furnitur | 12-18 detik per siklus |
| Pembuat palet robot satu kolom | Lengan berputar dengan gripper | Ruang kompak dan pola bervariasi | 15-25 detik per siklus |
| Platform angkat dan susun | Pengangkatan vertikal plus konveyor | Tumpukan kertas dekoratif, garis impregnasi | 20-35 detik per siklus |
| Penumpuk berbasis konveyor | Transfer horizontal dengan tumpukan hopper | Lembaran tipis dan garis kontinu | 25-45 detik per siklus |
 Platform Penumpukan Kapasitas 3 Ton untuk Garis Kertas Dekoratif Penumpuk bergaya platform ini disajikan sebagai pilihan praktis untuk lini kertas dekoratif, menawarkan kapasitas pengangkatan 3 ton yang mendukung integrasi lebih sederhana dengan sistem produksi yang dikontrol PLC. Lihat Produk →
Saat membandingkan tipe, kecepatan terukur hanyalah titik awal. Waktu siklus sebenarnya bergantung pada berat lembaran, keandalan pegangan, dan seberapa cepat PLC dapat berkomunikasi dengan pengering atau pemotong di bagian hulu. Penumpuk bergaya platform sering kali menjadi pilihan pertama untuk kertas dekoratif karena lebih mudah diintegrasikan. Jika rangkaian produk kemudian beralih ke papan yang lebih besar, sistem gantri mungkin menjadi pilihan jangka panjang yang lebih baik.
Setelah Anda mengetahui pola pergerakannya, langkah selanjutnya adalah membandingkan angka, bukan foto katalog. Tiga metrik yang memiliki pengaruh paling kuat terhadap produktivitas: waktu siklus per lembar, kualitas tumpukan pada ketinggian penuh, dan jumlah perhatian operator yang diperlukan. Bagan di bawah menunjukkan kinerja terindeks tipikal ketika penumpuk otomatis tipe gantri menggantikan penumpukan manual pada jalur kontinu.
Nilai yang diindeks didasarkan pada pengamatan produksi nyata. Penumpukan manual diatur ke 100 sebagai garis dasar umum. Penumpukan otomatis biasanya mencapai 140 atau lebih untuk kecepatan pemrosesan. Kualitas tumpukan meningkat karena setiap siklus menggunakan koordinat dan tekanan yang sama. Bahkan dalam hal efisiensi tenaga kerja, jalur otomatis dapat dijalankan dengan satu operator, bukan beberapa operator. Hal ini tidak berarti setiap mesin akan menghasilkan angka-angka tersebut, namun angka-angka tersebut menunjukkan kesenjangan yang dapat diciptakan oleh sistem yang terintegrasi dengan baik.
Sebuah gambaran singkat tentang kinerja memang berguna, namun tren perubahan lebih penting. Penumpukan manual cenderung menurun setelah jam ketiga, terutama dengan bobot potongan yang tinggi. Sistem otomatis mempertahankan kurva keluaran yang hampir datar. Bagan garis di bawah ini membandingkan jumlah lembar yang ditumpuk per jam pada akhir setiap jam dalam shift delapan jam pada umumnya.
Bagan garis menggambarkan pola yang sudah dikenal. Jalur otomatis tetap antara 44 dan 47 siklus per jam sepanjang shift. Jalur manual dimulai pada 38 siklus tetapi turun di bawah 30 setelah jam keempat. Kelelahan, istirahat untuk menyegarkan diri, dan tekanan untuk mengimbangi kecepatan semuanya berkontribusi pada kurva tersebut. Untuk pengoperasian dua shift, akumulasi celah mencapai sekitar 80 lembar per baris. Inilah sebabnya mengapa klaim throughput berdasarkan uji coba singkat sering kali melebih-lebihkan kinerja manual.
Perbandingan selanjutnya berfokus pada waktu siklus rata-rata per tumpukan. Siklus yang lebih pendek memberi garis margin yang lebih lebar ketika output pengering melonjak. Bagan batang di bawah ini membandingkan penumpukan manual, platform pengangkat, pembuat palet satu kolom, dan penumpuk gantri dalam dimensi lembaran yang serupa.
Bilah vertikal menunjukkan waktu siklus dalam hitungan detik per tumpukan. Penanganan manual memakan waktu sekitar 45 detik karena operator harus menyelaraskan, menggeser, dan berhenti di antara lembaran. Platform pengangkat mengurangi waktu ini menjadi sekitar 28 detik dengan membantu gerakan vertikal. Pembuat palet satu kolom meningkatkan nilainya hingga 22 detik, sedangkan sistem tipe gantri mencapai 18 detik dalam kondisi yang menguntungkan. Keuntungannya adalah mesin yang lebih cepat biasanya memiliki ukuran yang lebih besar dan investasi yang lebih tinggi. Memilih sistem yang tepat bergantung pada berapa detik yang benar-benar layak dihemat dalam biaya produksi Anda.
Sistem penumpukan terbaik tidak selalu yang tercepat. Jika jalur berjalan dengan kecepatan sedang dan pabrik memiliki luas lantai yang terbatas, platform pengangkat yang ringkas dapat menghasilkan keluaran yang diperlukan dengan risiko pemasangan yang lebih rendah. Jika rangkaian produk mencakup papan besar dan pola tumpukan yang rumit, gantry stacker memberikan lebih banyak fleksibilitas. Bagan radar di bawah ini membandingkan dua opsi umum dalam lima kriteria pemilihan: upaya integrasi, kapasitas muatan, fleksibilitas, efisiensi ruang, dan biaya. Skor yang lebih tinggi berarti pilihannya lebih mudah atau lebih kuat dalam dimensi tersebut.
Grafik radar mengungkap mengapa tidak ada pemenang universal. Platform pengangkat memiliki skor integrasi dan biaya yang sangat tinggi, menjadikannya pilihan yang aman untuk jalur impregnasi yang ada. Gantry stacker unggul dalam hal kapasitas muatan dan fleksibilitas, yang penting ketika ukuran panel sering berubah. Efisiensi ruang hampir sama karena kedua format memerlukan zona outfeed. Dalam praktiknya, keputusan harus dimulai dengan kisaran ukuran lembaran dan ruang kepala yang tersedia. Setelah batasan-batasan tersebut jelas, skor biasanya menyelesaikan perdebatan dengan cepat.
Sistem penumpukan otomatis dapat direncanakan sebagai bagian dari jalur baru atau dipasang pada jalur yang sudah ada. Rute termudah adalah memilih peralatan yang sesuai dengan ketinggian konveyor dan sinyal kontrol jalur Anda saat ini. Unit seperti platform pengangkatan dan penumpukan cocok digunakan setelah pengumpanan bagian pengering atau pemotong, karena unit tersebut menggantikan posisi palet manual dengan gerakan vertikal yang terkontrol. Untuk memindahkan tumpukan yang sudah jadi, platform konveyor dapat dihubungkan ke pengontrol saluran. Ketika urutannya dikelola oleh PLC, penumpuk menjadi poros lain dari proses produksi, bukan mesin independen. Dengan lebih sedikit intervensi manual, seluruh lini mencapai ritme yang lebih konsisten.
Peralatan hulu mempengaruhi kualitas tumpukan lebih dari yang diperkirakan sebagian besar pembeli. Jika traktor atau unit pengumpan menghasilkan variasi kecepatan yang kecil sekalipun, tepi tumpukan tidak akan tetap rata. Desain konveyor pengumpanan, panjang pemotongan, dan area cengkeraman semuanya perlu didiskusikan dengan pemasok peralatan. Anda dapat meninjau diskusi mendetail tentang bagaimana unit penarik memengaruhi efisiensi keseluruhan di kami analisis efisiensi traktor . Logika yang sama berlaku untuk platform konveyor yang membawa tumpukan yang sudah jadi pergi. Seperangkat komponen yang cocok inilah yang membedakan garis cepat dari garis halus.
Sistem penumpukan otomatis adalah investasi logis ketika penanganan manual membatasi kapasitas jalur produksi. Mulailah dengan mengukur waktu siklus saat ini, kualitas tumpukan, dan biaya operator. Kemudian bandingkan jenis dan data kinerja yang tercakup dalam panduan ini. Peralatan harus dipilih agar sesuai dengan dimensi panel sebenarnya, ruang lantai yang tersedia, dan arsitektur kontrol saluran Anda. Ketika poin-poin tersebut selaras, otomatisasi akan menghasilkan hasil yang lebih tinggi, penyelarasan tumpukan yang lebih baik, dan tekanan tenaga kerja yang lebih rendah.
Hubungi kami
Produk yang Direkomendasikan
Ayo Masuk
Menyentuh
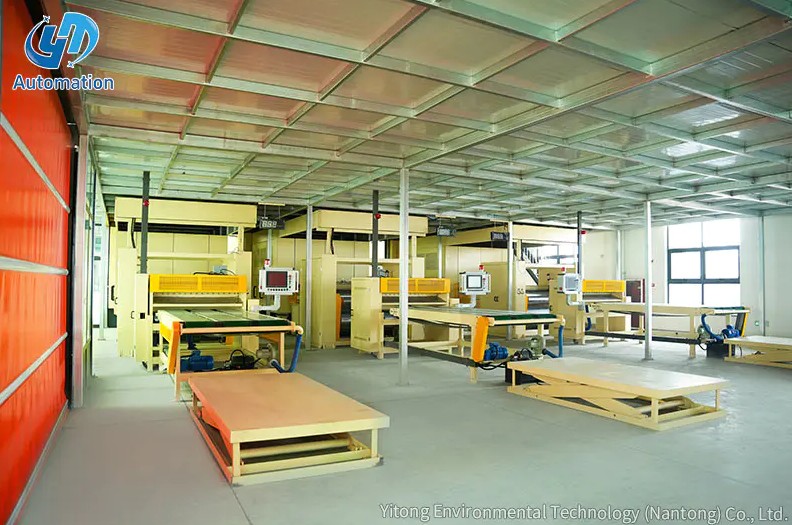
Yitong Environmental Technology (Nantong) Co., Ltd adalah produsen yang mengkhususkan diri dalam peralatan impregnasi.
Wechat wechat
ada apa
Hubungi kami
Phone: +86-19555016088
Email: [email protected]
Add:Selatan Jalan Haiyan, Barat Jalan Nanhai, Teluk Tongzhou Zona Demonstrasi Pembangunan Bersama Sungai-Laut Yangtze, Jiangsu, Tiongkok