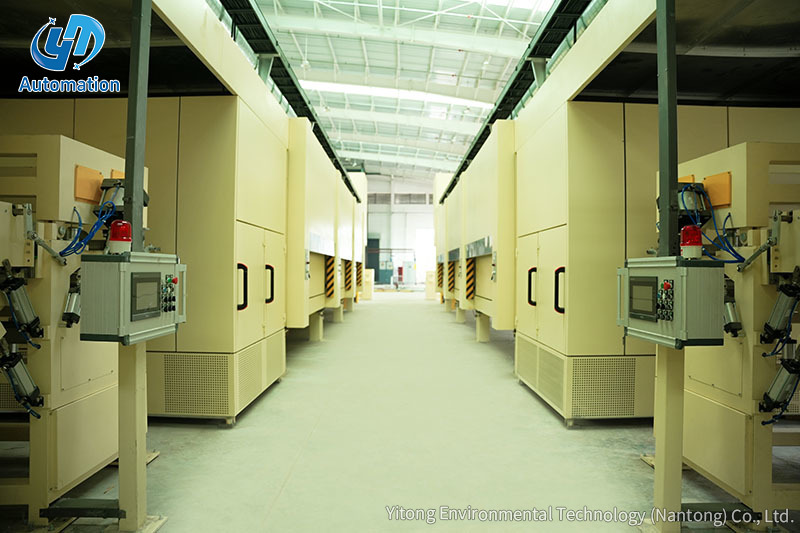
Di akhir banyak garis kertas dekoratif yang diresapi, sebuah masalah tersembunyi di depan mata. Pelepasan mengalir dengan bersih, stasiun impregnasi mengaplikasikan resin secara merata, dan bagian pengeringan mempertahankan kurva suhu yang stabil. Kemudian pemotong sinkron menyelesaikan siklusnya dan lembaran yang sudah jadi tiba di titik penumpukan lebih cepat daripada yang dapat ditangani oleh tim manual. Kecepatan jalur yang tercetak pada papan nama mesin bukan lagi kecepatan produksi sebenarnya. Stasiun penumpukan telah menjadi penghambat, dan setiap menit yang hilang terdapat kapasitas yang tidak dapat dipulihkan oleh jalur tersebut. Untuk pabrik pengolahan kertas dasar dekoratif industri, keputusan untuk mengotomatisasi stasiun ini adalah keputusan tentang hasil nyata, bukan tentang kenyamanan.
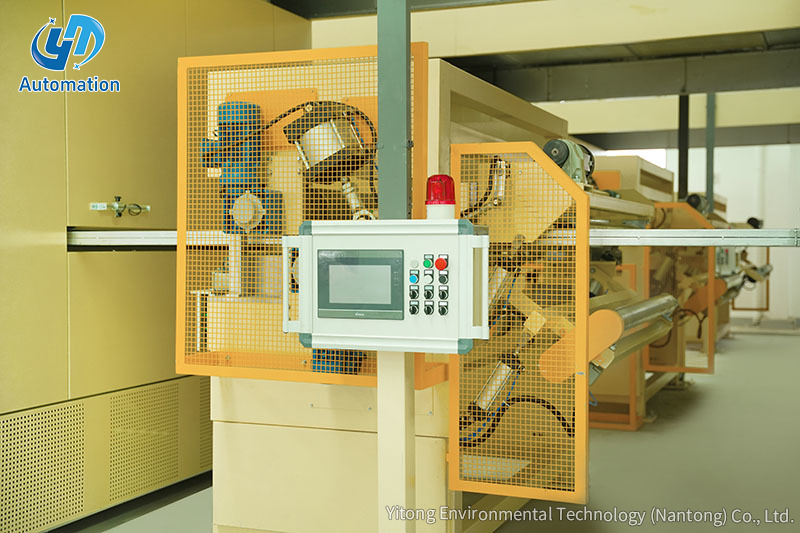
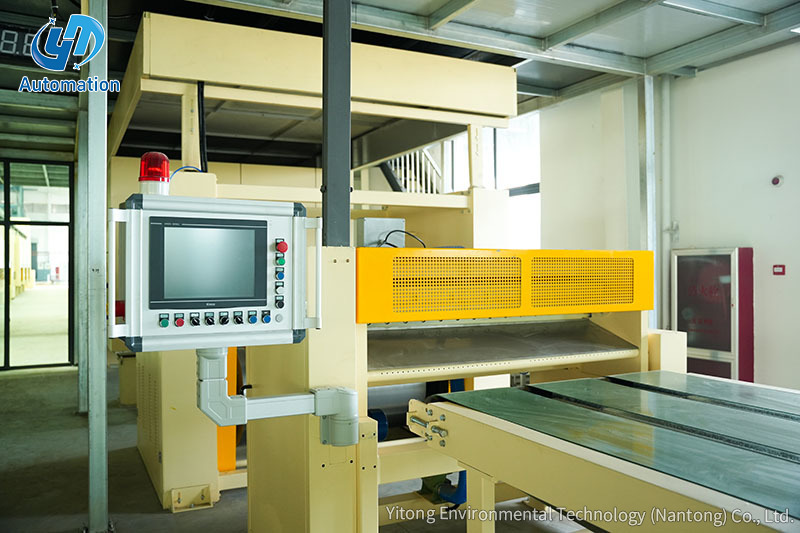
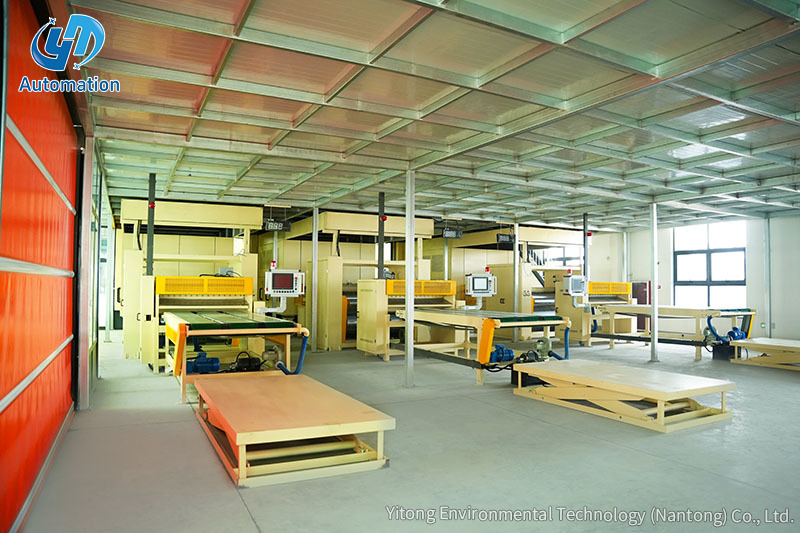
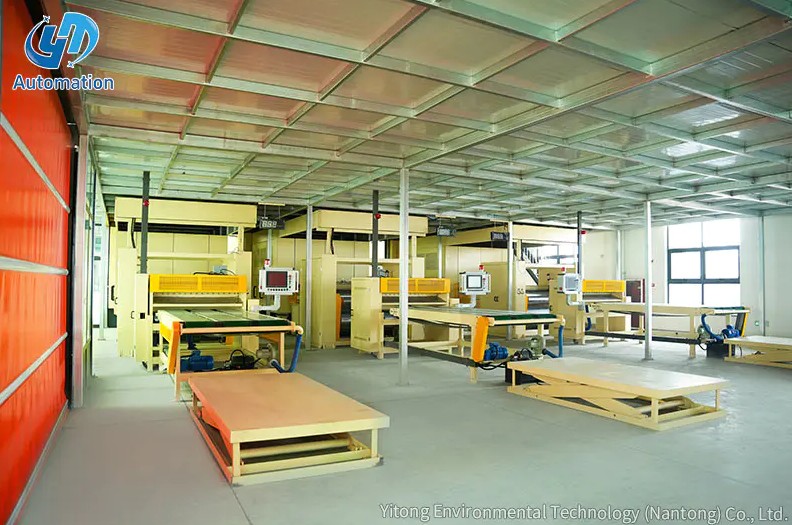
Stasiun penumpukan otomatis menerima potongan lembaran dari pemotong atau bagian konveyor terakhir, menyelaraskan setiap lembaran dengan tepi referensi tetap, dan menempatkan setiap lembaran ke platform pengangkat yang turun secara otomatis seiring bertambahnya tumpukan. Seluruh siklus berulang tanpa tindakan operator yang terus-menerus, itulah sebabnya stasiun paling baik dipahami sebagai pengganti mekanis untuk pekerjaan manual paling lambat di jalur tersebut. Stasiun yang dirancang dengan baik melakukan lima langkah dalam urutan tetap:
Stasiun semacam ini digunakan pada jalur yang menghasilkan kertas dekoratif yang diresapi resin, di mana permukaan yang diawetkan tidak boleh tergores atau terkena gesekan selama penanganan. Desain mekanisnya harus mencegah kontak geser antar lembaran, itulah sebabnya toleransi penyelarasan dan perpindahan sama pentingnya dengan kecepatan.
Total keluaran jalur ditentukan oleh langkah bersama yang paling lambat, dan di sebagian besar pabrik kertas dekoratif, langkah tersebut adalah bertumpuk. Pemotong sinkron dapat menghasilkan 25 hingga 35 lembar per menit pada kecepatan jalur normal. Tim penumpukan manual yang terdiri dari dua orang, bahkan dengan rotasi reguler, jarang mampu menampung lebih dari 9 hingga 10 lembar per menit dalam satu shift penuh. Kesenjangan output antara pemotong dan penumpuk biasanya lebih besar daripada kesenjangan antara sepasang mesin yang berurutan.
Diagram batang membandingkan throughput penumpukan tipikal untuk tiga mode pengoperasian. Penumpukan manual mencapai puncaknya pada sembilan lembar per menit ketika dua pekerja berpengalaman melakukan rotasi secara teratur. Pengaturan semi otomatis dengan bantuan pengangkatan mencapai sekitar 18 lembar per menit. Stasiun yang sepenuhnya otomatis mampu menampung 30 lembar per menit tanpa jeda karena kelelahan atau rotasi shift. Selama delapan jam, kesenjangan tersebut setara dengan lebih dari 10.000 lembar per shift pada jalur yang menjaga agar pemotong tetap terisi penuh. Oleh karena itu, stasiun penumpukan harus berukuran sesuai dengan ukuran pemotong, bukan yang dapat ditopang oleh dua pasang tangan.
Keandalan stasiun penumpukan otomatis bergantung pada lima sistem mekanis dan kontrol yang bekerja dalam waktu siklus yang ketat. Setiap komponen memiliki toleransi khusus yang menentukan apakah stasiun dapat mengikuti pemotong jam demi jam tanpa kemacetan atau kerusakan tepi.
| Komponen | Fungsi | Apa yang harus diverifikasi |
|---|---|---|
| Menerima konveyor | Membawa setiap lembar dari pemotong ke area penyelarasan dengan kecepatan terkendali | Rentang kecepatan sesuai dengan keluaran pemotong dan bahan sabuk tidak menggores lembaran |
| Perangkat penyelarasan samping | Dorong tiap lembar ke stop referensi untuk menciptakan tepian yang konsisten | Toleransi posisi dalam 1 mm dan waktu siklus di bawah 1,5 detik |
| Mekanisme pengangkatan dan pemindahan | Memindahkan lembar yang sudah disejajarkan ke tumpukan tanpa menggeser | Gerakan vertikal halus dan tidak ada tarikan yang akan menandai permukaan resin |
| Platform penumpukan | Mendukung tumpukan yang bertambah dan menurunkan secara otomatis | Tinggi dan berat tumpukan maksimum sesuai dengan ukuran bundel dan akses truk fork |
| sistem kontrol PLC | Mengkoordinasikan urutan, menghitung lembar, dan berkomunikasi dengan garis | Kompatibilitas dengan sinyal garis yang ada dan pergantian resep yang sederhana |
Saat mengevaluasi pemasok, tanyakan toleransi posisi, waktu siklus per pukulan, dan berat tumpukan maksimum secara tertulis. Ketiga angka ini menentukan apakah stasiun dapat mengimbangi kecepatan pemotong Anda selama satu bulan produksi penuh. Yitong membangun platform pengangkatan dan penumpukan sebagai unit yang berdiri sendiri, sehingga dapat menggantikan titik penumpukan manual tanpa mengubah sisa saluran.
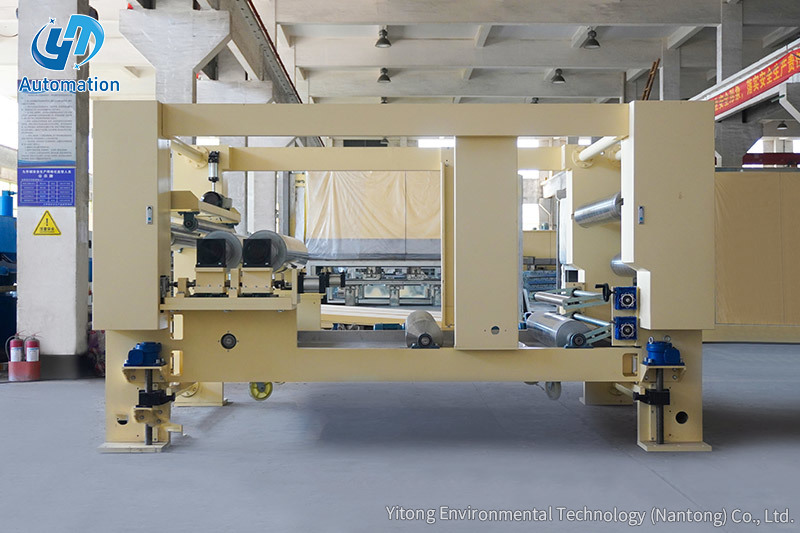
 Platform Penumpukan Kertas Dekoratif yang Diresapi dengan Kapasitas Angkat 3 Ton Unit pengangkat dan penumpukan mandiri ini dapat menangani beban hingga 3 ton, menjadikannya peningkatan praktis untuk titik penumpukan manual. Ini berpasangan dengan jalur yang ada dan mendukung kecepatan pemotong sambil tetap mempertimbangkan toleransi, waktu siklus, dan kriteria berat tumpukan. Lihat Produk →
Pilihan yang tepat bergantung pada struktur pergeseran, volume lembaran, dan seberapa besar variabilitas yang dapat ditoleransi oleh lantai. Pabrik yang menjalankan pesanan khusus dalam waktu singkat mungkin memerlukan penumpukan manual yang lebih lama dibandingkan pabrik yang menjalankan tiga shift dengan format standar. Perbandingan di bawah ini adalah titik awal praktis.
| Kriteria | petunjuk | Semi-otomatis | Stasiun otomatis |
|---|---|---|---|
| Operator per shift | 3 | 2 | 1 |
| Throughput yang berkelanjutan | 8 hingga 10 lembar per menit | 15 hingga 20 lembar per menit | 25 hingga 35 lembar per menit |
| Konsistensi tumpukan | Tergantung pada operatornya | Sedang | Tinggi dan dapat diulang |
| Risiko kerusakan | Bangkit karena kelelahan | Sedang | Rendah dan stabil |
| Investasi awal | Tidak ada | Rendah hingga sedang | Lebih tinggi |
| Paling cocok untuk | Jangka pendek dan output rendah | Garis volume sedang | Produksi dalam jumlah besar secara terus menerus |
Grafik garis menunjukkan bagaimana tingkat kerusakan lembaran berevolusi selama shift delapan jam. Garis oranye mewakili penumpukan manual, dimulai di bawah satu persen dan naik melewati enam persen seiring dengan bertambahnya kelelahan. Garis biru mewakili stasiun otomatis, yang memiliki kecepatan konsisten di bawah setengah persen dari jam pertama hingga jam terakhir. Tren peningkatan dalam pengoperasian manual berasal dari reaksi yang lebih lambat dan gerakan berulang menjelang akhir giliran kerja. Bagi produsen yang menilai lembaran jadi, perbedaan ini secara langsung mempengaruhi keluaran kelas satu. Kurva kerusakan seringkali lebih penting secara ekonomi dibandingkan kecepatan jalur yang tertera pada papan nama.
Bagan radar membandingkan penumpukan manual dan otomatis di enam dimensi operasi. Penumpukan otomatis mendapat skor lebih tinggi dalam hal kecepatan, konsistensi, keselamatan operator, dan efisiensi ruang lantai, karena stasiun menggunakan tapak yang ringkas dan tidak memerlukan penyimpanan sementara di sekitar area kerja. Penumpukan manual tetap lebih fleksibel, karena seseorang dapat beradaptasi dengan ukuran lembaran yang tidak teratur tanpa perubahan program. Kemudahan integrasi adalah satu-satunya dimensi di mana pengoperasian manual tampak lebih sederhana, karena tidak memerlukan antarmuka kontrol dengan pemotong. Bentuk keseluruhannya menjelaskan mengapa sebagian besar garis kertas dekoratif baru menentukan stasiun otomatis bahkan ketika kutipan pertama lebih tinggi. Pertukaran yang sebenarnya adalah disiplin pergantian dan perencanaan pengendalian, bukan kemampuan mekanis.
Cocokkan stasiun dengan rentang ukuran lembar dan siklus tumpukan Anda yang sebenarnya, tidak hanya dengan kecepatan saluran terukur. Stasiun berukuran panjang lembar maksimum 2800 mm akan berjalan buruk jika format yang paling sering Anda gunakan adalah 1400 mm dan resepnya berubah setiap dua jam. Daftar periksa di bawah ini mencakup poin-poin yang paling banyak menyebabkan masalah setelah instalasi.
Diagram batang vertikal membandingkan jumlah operator yang dibutuhkan per shift untuk tiga pengaturan. Sebuah stasiun manual biasanya menempati tiga orang, dua di tumpukan dan satu bergantian di infeed. Stasiun semi-otomatis membutuhkan dua operator yang mengawasi dan membantu selama perubahan format. Sebuah stasiun otomatis dijalankan dengan satu operator, dan di banyak pabrik, orang tersebut juga mengawasi pemotong dan area pembuangan. Dalam tiga shift, perbedaan antara penempatan staf manual dan otomatis adalah enam orang per hari. Ketika pekerja terampil sulit ditemukan, kesenjangan staf ini sering kali menentukan investasi.
Sebagian besar masalah dengan stasiun penumpukan otomatis muncul setelah instalasi, bukan selama diskusi penjualan. Kesalahan berikut muncul berulang kali pada garis kertas dekoratif dan dapat dihindari dengan spesifikasi yang lebih ketat.
Masalah lain yang sering terjadi adalah membeli stasiun dengan tepi referensi yang salah untuk tata letak lantai yang ada. Konfirmasikan sisi operator, sisi pelepasan, dan izin pemeliharaan sebelum gambar akhir disetujui.
Stasiun penumpukan otomatis adalah salah satu investasi dengan bayaran tercepat dalam lini kertas dekoratif karena menghilangkan hambatan paling umum tanpa mengubah bahan kimia hulu atau profil pengeringan. Bagi pabrik yang sedang mengevaluasi pilihan mereka, memulai dengan platform penumpukan dan kemudian memperluas hingga seluruh lini sering kali merupakan jalur yang berisiko lebih rendah. milik Yitong kemampuan pabrik mencakup stasiun mandiri dan jalur impregnasi penuh, dengan catatan kumulatif lebih dari 1.000 kasus proyek. Stasiun yang cocok dengan pemotong, rentang format lembar, dan struktur shift akan melindungi keluaran jalur yang telah dibayar oleh mesin hulu.
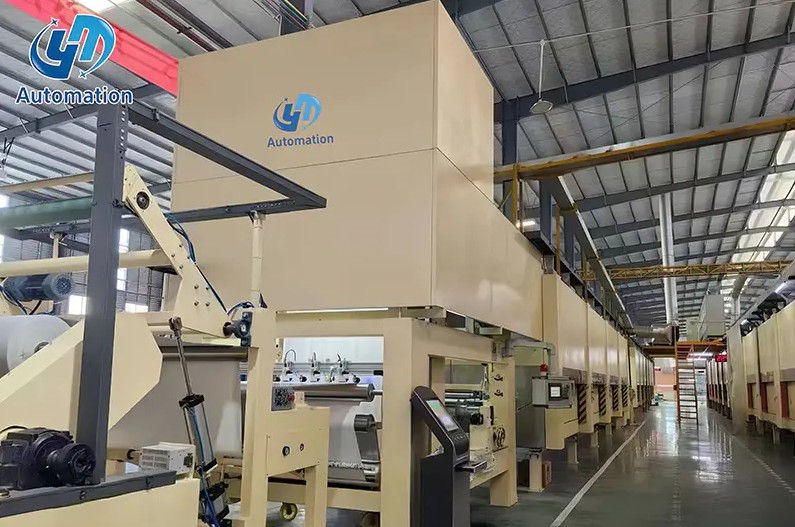
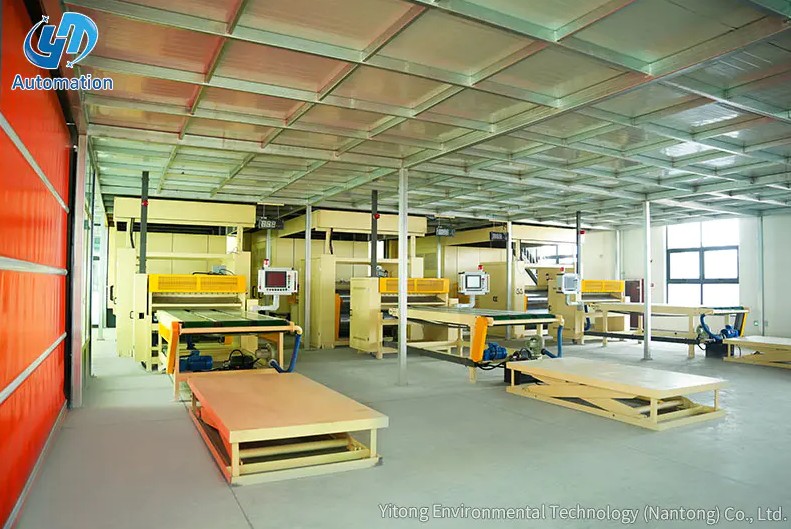
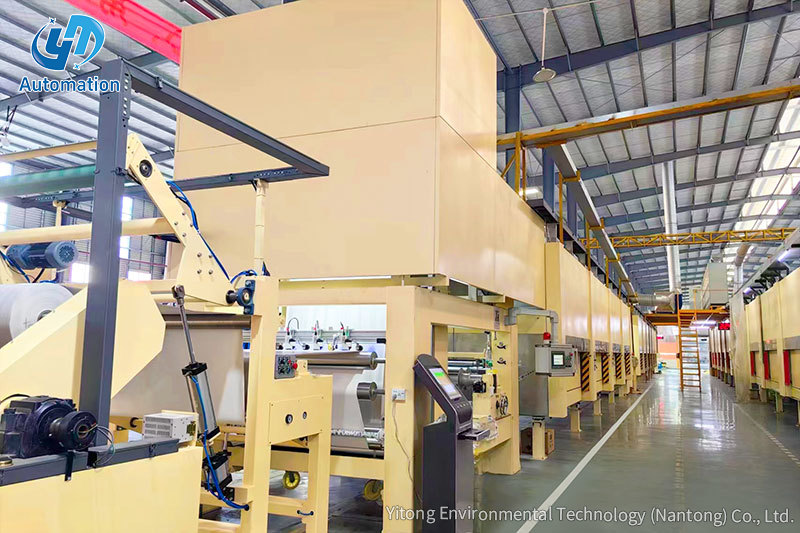
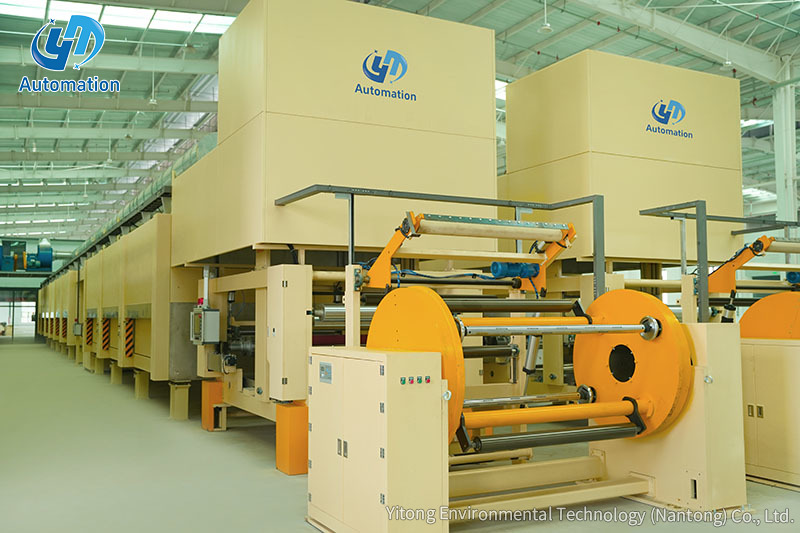 Jalur Impregnasi Satu Tahap untuk Produksi Kertas Melamin Jalur impregnasi dan pengeringan horizontal ini mencakup pelepasan gulungan melalui penumpukan lift dan menawarkan penghematan energi melalui motor magnet permanen dan pemulihan panas. Cocok untuk papan melamin bertekanan tinggi, terutama kertas lapisan bawah, dengan lapisan seragam. Lihat Produk →
Hubungi kami
Produk yang Direkomendasikan
Ayo Masuk
Menyentuh
Yitong Environmental Technology (Nantong) Co., Ltd adalah produsen yang mengkhususkan diri dalam peralatan impregnasi.
Wechat wechat
ada apa
Hubungi kami
Phone: +86-19555016088
Email: [email protected]
Add:Selatan Jalan Haiyan, Barat Jalan Nanhai, Teluk Tongzhou Zona Demonstrasi Pembangunan Bersama Sungai-Laut Yangtze, Jiangsu, Tiongkok